
Havalı tornavidalar, montaj hattında vida ve cıvatayı belirlenen tork değerinde sıkan el aletleridir. Tork kontrollü havalı tornavidalar her bağlantıda aynı sıkma sonucunu üretir ve operatör farkını hattan çıkarır. Üretim hattında…
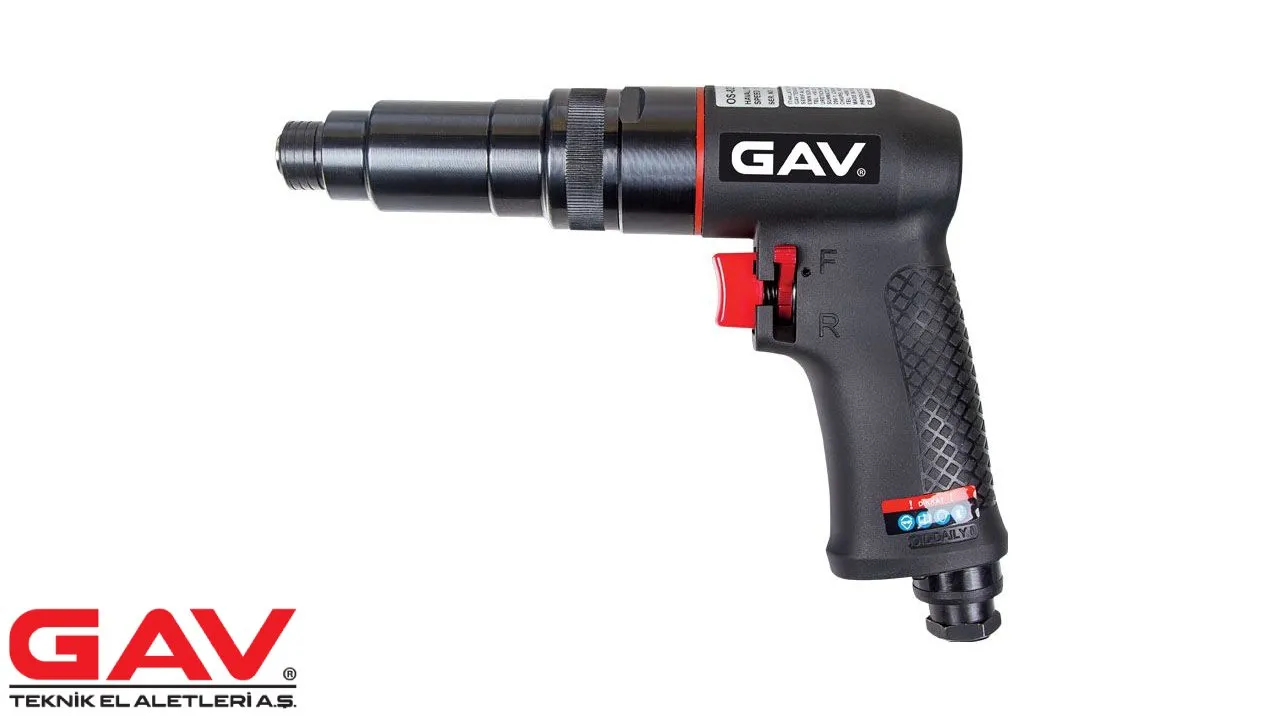
Havalı tornavidalar, montaj hattında vida ve cıvatayı belirlenen tork değerinde sıkan el aletleridir. Tork kontrollü havalı tornavidalar her bağlantıda aynı sıkma sonucunu üretir ve operatör farkını hattan çıkarır. Üretim hattında bu tutarlılık doğrudan verime yansır. Çevrim süresi kısalır, yeniden işlem oranı düşer, istasyonlar arasındaki denge korunur. GAV Teknik gamındaki PS shut-off serisi de bu montaj hattı ihtiyacı için konumlandırılır.
Hat verimi tek bir sayıdan değil, birbirini besleyen dört bileşenden oluşur. Bu bileşenlerden biri bozulduğunda diğer üçü de aşağı çekilir. Tork kontrollü havalı tornavidalar bu bileşenlerin üçünü doğrudan etkiler.
Dört başlığın üçü havalı tornavida seçimiyle değişir. Bu nedenle montaj hattı iyileştirmesi çoğu zaman tornavida gamının gözden geçirilmesiyle başlar. İstasyon başına ölçüm yapılmadan uygulanan değişiklik ise kalıcı bir kazanç üretmez.
Çevrim süresinin büyük kısmı sıkma anında değil, sıkma öncesi ve sonrası hareketlerde harcanır. Operatör tornavidayı balanser askısından alır, ucu vidaya oturtur, sıkar ve askıya bırakır. Bu zincirdeki her fazla saniye günlük üretimde yüzlerce vidaya çarpılır.
Montaj hattında çevrim süresini kısaltmak için tork kontrollü havalı tornavidalar istasyonun vida çapına ve erişim açısına göre seçilir. OS-30PS ve OS-35PS gibi düşük tork aralığındaki modeller küçük vidalı hafif montaj istasyonlarına uyar. OS-48PS, OS-55PS ve OS-60PS ise gövde, konsol ve şase cıvatalarında kullanılır.
Tork değeri istasyonun ihtiyacıyla örtüşmeyen bir model iki sonuç üretir. Ya operatör sıkmayı elle tamamlar ya da cıvatayı gereğinden fazla zorlar. Her iki durum da istasyonun çevrim süresini uzatır.
Yeniden işlem montaj hattındaki en pahalı kayıptır, çünkü aynı sıkmayı ikinci kez yaptırır. Eksik sıkılan bir cıvata kontrol istasyonunda yakalanır ve parça hattan ayrılır. Geri dönen parça hem kendi çevrim süresini hem de arkasındaki parçaların sırasını bozar.
Tek bir parçanın bu döngüyü tamamlaması normal çevrim süresinin birkaç katına ulaşır. Tork kontrollü havalı tornavidalar döngüyü kaynağında keser. Cıvata ilk seferde doğru sıkıldığında kontrol istasyonu yalnızca doğrulama işlevi görür.
Düz gövde, dar ve derin montaj boşluklarında tabanca gövdeye göre daha az alan ister. Operatör bileğini bükmeden tornavidayı vida eksenine hizalar. Bu hizalama hem ucun kaymasını hem de yüzey çiziklerini azaltır.
PS shut-off serisindeki düz gövde modeller bu istasyonlarda çevrim süresini kısaltır. Tabanca gövde ise açık ve geniş yüzeylerde tercih edilir. Aynı montaj hattının farklı istasyonlarında iki gövde tipinin birlikte kullanılması olağandır.
Havalı tornavida, operatörün uzanma mesafesi 40 santimetreyi aşmayacak biçimde balanser askısına alınır. Uzayan her erişim hareketi çevrim süresine doğrudan eklenir. Konumlandırma planı istasyonun vida sayısına ve sıkma sırasına göre kurulur.
İkinci havalı tornavida eklemek ilk bakışta gereksiz görünür, fakat uç değiştirme süresini sıfırlar. Uç değiştirme çok vidalı istasyonlarda kaybın en sessiz kaynağıdır.
Rotasyon aynı istasyonda farklı operatörlerin çalışması demektir ve el kuvveti kişiden kişiye değişir. Tork kontrollü havalı tornavidalar sıkma sonucunu operatörden bağımsız hale getirir. Vardiya değişiminde kalite eğrisi düz kalır.
Rotasyon planında her istasyon için tornavida modeli, uç tipi ve Nm cinsinden tork değeri yazılı olarak tanımlanır. Operatör istasyona geldiğinde hangi tornavidayı kullanacağını aramaz. Bu tanım vardiyaya yeni gelen kişinin eğitim süresini de kısaltır.
İyileştirme ölçülen bir göstergeye bağlanmadığında kalıcı olmaz. Aşağıdaki tablo montaj hattında en sık izlenen göstergeleri ve karşılık gelen müdahaleleri gösterir.
| Verim Göstergesi | Sorunun Kaynağı | İyileştirme Adımı |
| Çevrim süresi uzaması | Balanser askısı mesafesi ve uç değiştirme | Askıyı istasyona yaklaştırma, ikinci tornavida ekleme |
| Yeniden işlem oranı artışı | Sıkma sonucunun operatöre göre değişmesi | Tork kontrollü PS shut-off modeline geçiş |
| İstasyon dengesizliği | Bir istasyonda vida sayısının fazla olması | Vida gruplarını komşu istasyona dağıtma |
| Yüzey çizikleri | Tornavidanın vida eksenine hizalanamaması | Dar istasyonda düz gövde modele geçiş |
| Vardiyalar arası kalite farkı | Rotasyonda tornavida ve tork değeri tanımının eksikliği | İstasyon başına model ve Nm listesi asma |
Ölçüm değişiklikten önce ve sonra aynı yöntemle yapılır. İki hafta boyunca her vardiyada istasyon başına çevrim süresi ve yeniden işlem sayısı kaydedilir. Değişiklik uygulandıktan sonra aynı süre tekrar ölçülür ve fark tabloya işlenir.
Model seçimi bu ölçümün sonucuna göre netleşir. OS-30PS, OS-35PS, OS-48PS, OS-55PS ve OS-60PS arasındaki tork değeri aralıkları istasyon ihtiyacına göre eşleştirilir. Gövde tipi ise vidaya erişim açısına bakılarak belirlenir.
Hat kurulumunda kullanılan seriler şu adreste yer alır: https://www.gavteknik.com/havali-el-aletleri-c-14
Çevrim süresinin kısalması istasyondaki hareket sayısına bağlıdır. Havalı tornavidanın balanser askısında operatöre yakın durması, uç değiştirmenin ortadan kalkması ve sıkmanın tek seferde tamamlanması süreyi düşürür. Tork kontrollü modellerde ikinci bir kontrol hareketi gerekmez. Bu üç etken birleştiğinde istasyon başına kazanılan saniyeler günlük üretimde belirgin bir fark yaratır. Ölçüm iki hafta boyunca aynı yöntemle yapılır.
Seçim istasyondaki erişim açısına göre yapılır. Düz gövde, dar ve derin boşluklarda tornavidayı vida eksenine hizalamayı kolaylaştırır ve bilek bükülmesini azaltır. Tabanca gövde ise geniş, açık ve yatay yüzeylerde daha rahat kavranır. İstasyon planı çıkarılırken her vida grubunun erişim açısı ölçülür ve gövde tipi buna göre belirlenir.
Yeniden işlem oranı, belirli bir sürede geri dönen cıvata sayısının toplam sıkılan bağlantı sayısına bölünmesiyle bulunur. Ölçüm istasyon bazında tutulur, çünkü montaj hattının geneli sorunun kaynağını göstermez. Kontrol istasyonundaki işaretleme kayıtları bu veriyi sağlar. Oran iki vardiya boyunca izlendiğinde operatör kaynaklı ve tornavida kaynaklı kayıplar ayrışır. Ayrışan veri iyileştirme adımını belirler.
Rotasyon planında her istasyon için tornavida modeli, uç tipi, Nm cinsinden tork değeri ve sıkma sırası yazılı olarak tanımlanır. Operatör istasyona geldiğinde bu listeyi görür ve tornavida aramaz. Tanım eksik olduğunda vardiyalar arasında kalite farkı oluşur. Liste istasyon panosuna asılır ve ürün değişiminde güncellenir. Güncelleme sorumluluğu hat sorumlusundadır.

Yorum Yap